Uma descontinuidade em uma junta soldada pode permanecer invisível durante a liberação de um equipamento e se tornar crítica sob pressão, vibração, fadiga ou variação térmica. Por isso, a definição dos melhores ensaios para soldas industriais não deve partir de uma lista genérica de métodos, mas do risco operacional, do material, da geometria da junta, do processo de soldagem e das exigências normativas aplicáveis.
Em vasos de pressão, tubulações, estruturas metálicas, equipamentos de movimentação e máquinas industriais, a inspeção da solda é parte do controle de integridade. Quando bem especificada e documentada, ela ajuda a prevenir paradas não programadas, acidentes, recusas em auditorias e questionamentos técnicos em sinistros ou disputas judiciais.
Como definir os melhores ensaios para soldas industriais
Não existe um único ensaio capaz de identificar todas as falhas possíveis. A inspeção visual pode revelar problemas de perfil e acabamento, mas não identifica uma falta de fusão interna. O ultrassom pode localizar descontinuidades volumétricas ou planares, porém sua confiabilidade depende do acesso, da espessura, da geometria e da qualificação do procedimento. A escolha correta é uma combinação técnica, não uma preferência operacional.
O primeiro passo é conhecer a função da junta. Uma solda em um suporte secundário recebe critérios diferentes de uma união em uma linha que conduz fluido pressurizado ou em um componente submetido a carregamentos cíclicos. Também devem ser considerados o tipo de material base, a espessura, a posição de soldagem, o consumível empregado, o tratamento térmico, as condições ambientais e o histórico de falhas do ativo.
A especificação normalmente se apoia em códigos construtivos, normas de fabricação, procedimentos internos de qualidade e requisitos regulatórios. Em equipamentos enquadrados na NR-13, por exemplo, a integridade de juntas soldadas pode ter impacto direto na inspeção de segurança, no prontuário e na documentação técnica do equipamento. O critério de aceitação deve estar definido antes da execução do ensaio, evitando interpretações posteriores sem base objetiva.
Ensaios não destrutivos para inspeção em campo
Os ensaios não destrutivos permitem avaliar a junta sem inutilizar o componente. São especialmente relevantes em inspeções de recebimento, manutenção, fabricação, reparos e avaliações de integridade em ativos já instalados.
Inspeção visual e dimensional
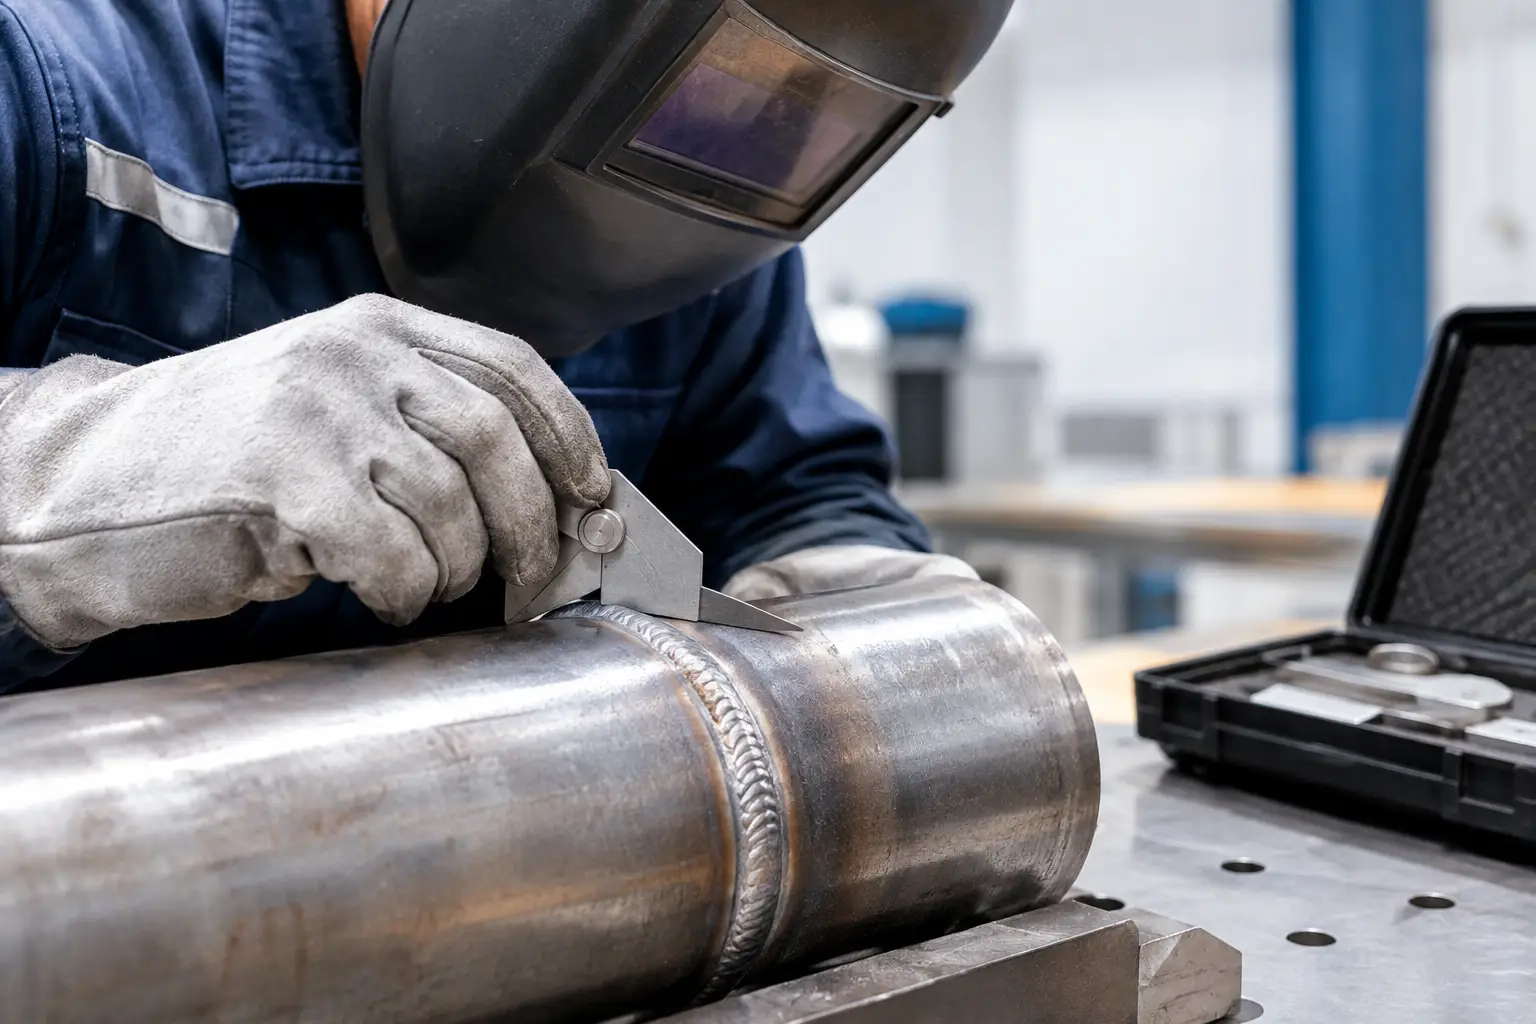
A inspeção visual, ou VT, é o ponto de partida de qualquer controle de soldagem. Embora pareça simples, exige profissional capacitado, iluminação adequada, limpeza da superfície e instrumentos de medição compatíveis com o requisito da junta. Ela pode identificar trincas superficiais, mordeduras, sobreposição, respingos excessivos, poros abertos, falta de enchimento, desalinhamento, dimensão inadequada do filete e acabamento incompatível.
Também é a etapa que verifica se a execução corresponde ao procedimento de soldagem aprovado. Uma junta com preparação inadequada, abertura de raiz fora de tolerância ou perfil irregular pode exigir correção antes mesmo de ensaios mais complexos. O VT não substitui os demais métodos, mas reduz retrabalho e impede que defeitos evidentes avancem no processo.
Líquido penetrante
O ensaio por líquido penetrante, conhecido como PT, é indicado para localizar descontinuidades abertas à superfície em materiais não porosos. Ele é muito utilizado para detectar trincas, porosidades superficiais, sobreposições e falhas de acabamento em materiais ferrosos e não ferrosos.
Sua limitação é clara: ele não informa sobre defeitos internos. Além disso, requer limpeza rigorosa antes e depois da aplicação. Resíduos de óleo, tinta, escória ou oxidação podem mascarar indicações. É um método eficiente quando há necessidade de avaliar a superfície de uma solda em aço inoxidável, ligas especiais ou regiões onde o ensaio por partículas magnéticas não se aplica.
Partículas magnéticas
O ensaio por partículas magnéticas, MT, é empregado em materiais ferromagnéticos, como diversos aços carbono e aços de baixa liga. O método evidencia campos de fuga gerados por descontinuidades superficiais ou próximas da superfície, sendo particularmente útil para identificar trincas em pé de solda, regiões termicamente afetadas e áreas sujeitas à fadiga.
Em juntas críticas, o MT pode ser utilizado após esmerilhamento, remoção de reparos ou ciclos de carregamento que justifiquem investigação localizada. Contudo, não é adequado para materiais não ferromagnéticos e sua sensibilidade é influenciada pela orientação da descontinuidade em relação ao campo magnético aplicado.
Ultrassom industrial
O ultrassom, ou UT, permite investigar o interior da junta por meio da propagação de ondas sonoras. É amplamente aplicado para identificar falta de fusão, falta de penetração, trincas internas, inclusões de escória e outras descontinuidades. Também pode ser utilizado na medição de espessura de componentes submetidos a corrosão ou erosão.
Em muitos cenários industriais, o UT oferece vantagens operacionais por não exigir isolamento radiológico e por permitir resultado imediato em campo. No entanto, a interpretação depende da habilidade do inspetor, do procedimento aplicado e da correta calibração do equipamento. Soldas com geometria complexa, espessuras reduzidas ou materiais com estrutura metalúrgica que dispersa o som podem demandar técnica específica ou método complementar.
Radiografia industrial
A radiografia industrial, RT, registra a atenuação da radiação ao atravessar a junta e gera uma imagem capaz de revelar descontinuidades internas, sobretudo defeitos volumétricos como porosidades, inclusões e falta de enchimento. É um método valioso para documentar a condição da solda e pode ser exigido por determinados códigos de fabricação.
O principal fator de decisão é operacional. A radiografia envolve controle rigoroso de área, proteção radiológica, planejamento de acesso e equipe habilitada. Em plantas ativas, isso pode limitar horários de execução e interferir na rotina produtiva. Além disso, certas descontinuidades planares, dependendo de sua orientação, podem ser mais bem caracterizadas por ultrassom.
Quando os ensaios destrutivos são necessários
Os ensaios destrutivos são aplicados, em geral, na qualificação de procedimentos de soldagem, na validação de soldadores e na investigação de falhas. Diferentemente dos métodos de inspeção em serviço, eles exigem corpos de prova ou amostras retiradas de juntas representativas.
O ensaio de tração verifica a resistência mecânica da junta. O ensaio de dobramento avalia ductilidade e evidencia defeitos de fusão ou abertura de trincas após deformação controlada. A macrografia permite observar a penetração, o perfil do cordão, a zona afetada pelo calor e eventuais imperfeições internas em uma seção preparada. Já o ensaio de impacto é relevante quando a tenacidade em determinadas temperaturas é requisito de projeto.
A dureza também merece atenção, especialmente em materiais e condições de soldagem que podem gerar regiões endurecidas e suscetíveis a trincamento. Em reparos de componentes críticos, a análise combinada de dureza, macroestrutura e procedimento de soldagem pode esclarecer se a intervenção preservou a condição necessária de integridade.
Critérios de aceitação, rastreabilidade e documentação
Um ensaio sem critério de aceitação definido não sustenta uma decisão técnica segura. O relatório deve informar o componente inspecionado, a identificação da junta, o método empregado, a extensão examinada, os parâmetros relevantes, as indicações encontradas, o critério adotado, o resultado e a conclusão técnica.
A rastreabilidade deve conectar a inspeção ao procedimento de soldagem, ao soldador ou operador, aos materiais utilizados e ao desenho ou isométrico aplicável. Quando houver reparo, o registro precisa indicar a localização da não conformidade, o método de remoção, a nova execução da solda e a reinspeção realizada. Esse conjunto é decisivo em auditorias, processos de garantia, apuração de acidentes e perícias técnicas.
Em equipamentos sujeitos a requisitos legais e normativos, a documentação de integridade deve ser compatível com a criticidade do ativo. Laudos, relatórios fotográficos, registros de ensaio e responsabilidade técnica formalizada por ART fortalecem a demonstrabilidade das decisões adotadas. Não se trata apenas de comprovar que uma inspeção ocorreu, mas de demonstrar que ela foi planejada, executada e avaliada por critérios tecnicamente defensáveis.
A combinação de métodos reduz incertezas
Na prática, a melhor estratégia costuma ser escalonada. A inspeção visual controla a condição aparente e dimensional. O líquido penetrante ou as partículas magnéticas investigam a superfície conforme o material. O ultrassom ou a radiografia avaliam o volume interno da junta quando o risco e o requisito aplicável justificam essa verificação.
Não é eficiente aplicar o método mais caro a todas as soldas sem critério. Tampouco é aceitável limitar a inspeção visual em juntas cuja falha possa causar vazamento, ruptura, parada de produção ou exposição de pessoas ao risco. A proporcionalidade entre consequência de falha, probabilidade de ocorrência e evidência exigida deve orientar o plano de inspeção.
Para empresas que precisam de análise independente, laudo técnico ou suporte em uma não conformidade, uma avaliação conduzida por engenheiro mecânico habilitado permite correlacionar os resultados dos ensaios com as condições reais de operação, manutenção e conformidade documental. A DS79 Engenharia atua nesse tipo de avaliação técnica, com foco em inspeção de campo, análise de integridade e emissão de documentação compatível com a responsabilidade envolvida.
A solda aprovada não é apenas a que apresenta boa aparência. É a junta cuja qualidade foi verificada pelo método adequado, aceita por um critério aplicável e registrada de forma capaz de sustentar a segurança da operação e a decisão técnica de quem responde pelo ativo.